


QR kód

produkty
Kontaktujte nás


Fax
+86-579-87223657

E-mailem

Adresa
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang Province, Čína


|
Hodnocení Rozměr / Položka |
Podrobné technické parametry a dodaná hodnota |
|
Průmysl |
Výroba polovodičů, balení mikroelektroniky, optické komunikace, technická keramika (GTMS/CTMS Hermetic Sealing Field) |
|
Proces |
GTMS/CTMS Hermetické těsnění sklo/keramika-kov Vysokoteplotní slinování, přesné upínání CTE Thermal Matching |
|
Řešení |
Speciální grafitová fixační deska s ultravysokou hustotou mikrootvorů (plocha jedné desky < 0,01㎡, seskupené s téměř 1500 mikrootvory; celková sada obsahuje téměř 10 000 mikrootvorů) |
|
Služby |
Výběr materiálu a analýza tepelného přizpůsobení CTE, návrh dráhy nástroje pro hluboké obrábění mikroděr, technická dokumentace, sériová výroba a úplná kontrola |
|
Výsledky |
• Překonalo nepřetržité obrábění hlubokých děr pro 10 000 děr za 10 měsíců a dosáhlo kontroly nulových vad na úrovni mikronů |
Během procesu vysokoteplotního slinování GTMS/CTMS v mikroelektronických obalech musí speciální grafitové přípravky kombinovat lícování na úrovni mikronů s vysokou tepelnou odolností a stabilitou. Aby se společnost VeTek vypořádala s problémy s vylamováním břitu, ultrarychlým opotřebením nástrojů a kumulativní tolerancí v malých oblastech s ultravysokou hustotou mikrootvorů, strávila 10 měsíců prolomením úzkého hrdla kontinuálního hlubokého obrábění pro téměř 10 000 mikroděr adaptací materiálu, rekonstrukcí kinematiky řezání a realizací vysoce spolehlivé vícerozměrné dodávky v uzavřené smyčce.
|
Základní závěr:Prostřednictvím ortogonální optimalizace procesních parametrů pro hloubkové obrábění mikrootvorů a výběru grafitu na základě tepelného přizpůsobení CTE vyskočila výtěžnost obrábění mikroděr z rizika šrotu vsázky na stabilní rychlost dodávky přes 98,5 %. |
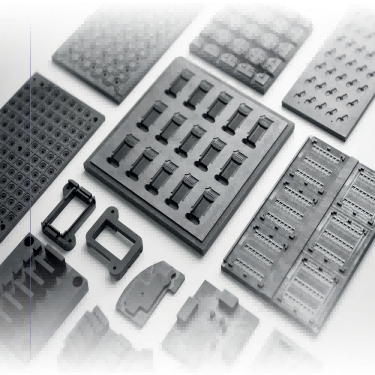
Obrázek 1 - speciální grafitová upínací deska GTMS/CTMS a konstrukční součásti pro obrábění mikrootvorů
V procesu hermetického balení GTMS konzistence otvorů a odolnost grafitových upínacích desek proti tepelné deformaci přímo určují hermetiku balení a výtěžnost hotového produktu. Klíčové procesní a výkonnostní ukazatele před a po technickém průlomu týmu VeTek jsou porovnávány následovně:
|
Dimenze hodnocení |
Před vylepšením (původní stav procesu) |
Po zlepšení (optimalizované řešení VeTek) |
|
Hustota mikrootvorů na jedné desce |
Téměř 1 500 děr / 0,01㎡ (Obrábění vysoce náchylné k vylamování) |
Téměř 1 500 děr / 0,01㎡ (Tváření s nulovými defekty na mikronové úrovni) |
|
Míra opotřebení kontinuálního obráběcího nástroje |
Opotřebení přesahuje normu každých 200 otvorů, což způsobuje posun průměru otvoru |
Speciální povlak a optimalizace dráhy, opotřebení nástroje snížené o 65 % |
|
Přizpůsobení koeficientu tepelné roztažnosti (CTE). |
Konvenční grafitová tepelná roztažnost byla relativně vysoká, což vedlo k odchylce kolíku |
Přesně přizpůsobená expanzní křivka slitiny Kovar |
|
Celková míra přijetí |
Častý odpad kvůli překračování limitů na úrovni mikronů (<60%) |
Stabilní standardní dodávka šarží (≥98,5 %) |
|
Základní závěr:Vysokohustotní těsnění kolíku sklo na kov klade téměř limitní požadavky na mikroskopickou geometrickou přesnost a vysokoteplotní čistotu speciálních grafitových přípravků. |
Zákazníkem této spolupráce je výzkumná a vývojová a výrobní společnost specializující se na vysoce spolehlivé senzory a komponenty mikroelektronických obalů. Její hlavní výrobní linky široce používají procesy slinování GTMS/CTMS (Glass/Ceramic-To-Metal Seal). Ve vysokoteplotních zatavovacích pecích slouží speciální grafitové přípravky jako vysoce přesné nosné formy, které jsou zodpovědné za přesné umístění a držení stovek až tisíců jemných kovových kolíků (jako je slitina Kovar) a skleněných předlisků. Vzhledem k tomu, že jedna grafitová upínací deska v tomto projektu měří méně než 0,01 metru čtverečního, ale musí přesně pojmout téměř 1 500 mikrootvorů, kompletní sada svítidel integruje téměř 10 000 mikrootvorů s extrémně tenkými stěnami mezi otvory. Během vysokoteplotního slinování při 800°C–1000°C jakýkoli nepatrný průměr otvoru mimo toleranci, polohová odchylka nebo odlučování grafitového prachu přímo povede k naklonění kovového kolíku, prasknutí izolace skla nebo dokonce úplné ztrátě hermetičnosti.
|
Základní závěr:Vysoká křehkost grafitového materiálu, rychlé opotřebení mikrootvorů a kumulativní tolerance na úrovni mikronů jsou hlavními spouštěcími faktory, které vedou ke zmetkovitosti grafitových přípravků na úrovni 10 000 děr. |
Před nasazením technické pracovní skupiny VeTek se zákazník setkal s vážnými technickými překážkami během zkušební výroby a malosériového zpracování: Za prvé, vylamování a trhání okraje mikrootvorů: Grafit je porézní křehký materiál; během kontinuálního vrtání mikrootvorů s vysokou hustotou, smykové napětí v okamžiku, kdy mikrovrták snadno vstupuje a vystupuje, vyvolává vylamování křehké hrany v ústí otvoru. Za druhé, odchylka tolerance způsobená mikroopotřebením nástroje: Při nepřetržitém zpracovávání tisíců mikrootvorů se opotřebení jemných vrtáků zintenzivňuje, což způsobuje, že průměry otvorů v hlubokých otvorech vykazují zúžený gradient, kde odchylka pouhých několika mikronů vede k selhání a sešrotování celé sady přípravků obsahujících téměř 10 000 otvorů. Za třetí, nesoulad tepelné roztažnosti a kontaminace prachem: Vysokoteplotní CTE běžných grafitových materiálů se neshoduje s CTE kovových kolíků a jemný prach se snadno odlupuje a kontaminuje rozhraní pro spékání skla.
|
Základní závěr:Prostřednictvím optimalizace algoritmu dráhy nástroje, dynamické kompenzace řezné rychlosti a speciálních mikrovrtáků s povlakem proti vylamování jsou zcela překonány výzvy spojené s vylamováním hrany mikrootvorů a hromaděním tolerance hlubokých děr. |
Aby se vypořádal s obtížemi hlubokého obrábění 10 000 mikroděr, tým výzkumu a vývoje VeTek rekonstruoval model kinematiky řezání a implementoval systematické procesní inženýrství:
· Algoritmus dráhy nástroje a rekonstrukce posuvu zanoření:Optimalizovaná rychlost posuvu a segmentovaná rychlost otáčení prostřednictvím ortogonálních experimentů, přijetí strategie pulzního zanořování s mikroposuvem pro účinné snížení rázové smykové síly při obrábění o více než 45 %, což zcela eliminuje vady vylamování ústí otvoru.
· Mikrovrtáky proti vylamování a odstraňování třísek Optimalizace toku pole:Přizpůsobené ultrajemnozrnné mikrovrtáky s diamantovým povlakem v kombinaci s pulzním podtlakovým mikrochladicím systémem odstraňování třísek prodloužily životnost nástroje proti opotřebení více než 3krát a zajistily, že posun průměru otvoru přes 1500 mikrootvorů na jednu desku zůstane pod ±0,002 mm.
|
Procesní parametr / rozměr |
Původní proces |
Optimalizovaný proces VeTek |
|
Strategie podávání mikrootvorů |
Konstantní vysokorychlostní nepřetržitý ponor (vysoká síla nárazu) |
Segmentovaná fázová rychlost + Strategie pulsu mikroposuvu |
|
Výběr nástroje Micro-Drill |
Běžný vrták z mikrokarbidu wolframu bez povlaku |
Patentovaný ultrajemnozrnný mikrovrták s diamantovým povlakem proti vylamování |
|
Odstraňování třísek s hlubokými otvory a chlazení |
Konvenční odstraňování třísek foukáním vzduchu (hromadění zbytků prachu) |
Vysokotlaké pulzní dynamické sání + mikronastavení průtoku vzduchu |
|
Kontrola štípání v ústech |
Míra vylamování hrany otvoru > 8 % |
Ústí otvoru úplné a hladké, míra vylamování < 0,05 % |
|
Základní závěr:Vybraný speciální grafit s vysokou tepelnou vodivostí, přesně odpovídající slitině Kovar CTE, vytváří uzavřenou smyčku úplné kontroly „Optical + CMM“ a ultrazvukového čištění, čímž se dosahuje nulových defektů 10 000 otvorů. |
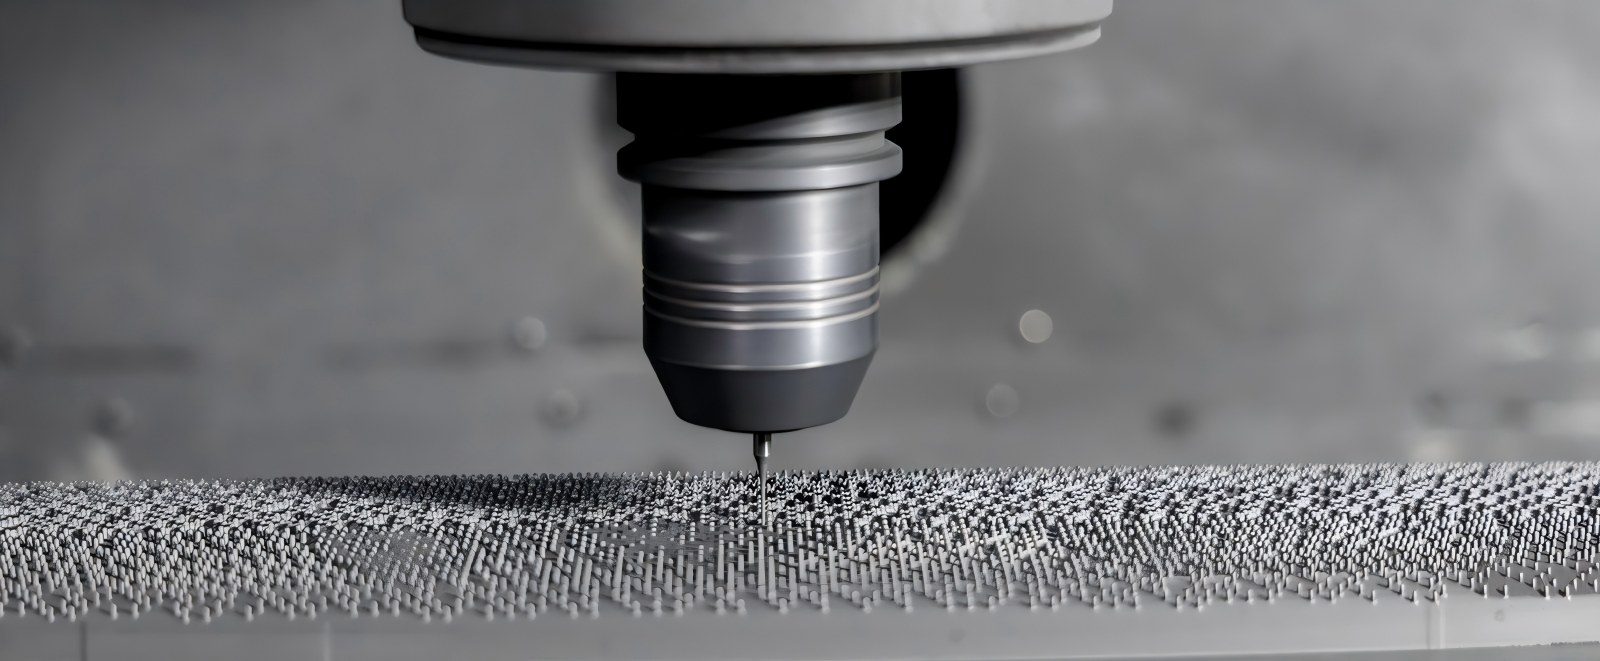
Obrázek 2 - Skutečné detaily speciální grafitové upínací desky s nulovým povrchovým odlupováním a vysoce přesným uspořádáním mikrootvorů
· Řešení přizpůsobení materiálu:Striktně vybraný vysoce čistý izostatický speciální grafit s hustou mikrostrukturou a vynikající tepelnou stabilitou při vysokých teplotách. Jeho koeficient tepelné roztažnosti (CTE) vysoce odpovídá koeficientu tepelné roztažnosti slitiny Kovar, čímž výrazně potlačuje tepelné namáhání při vysokoteplotním slinování a odlučování mikroprachu.
· Společná kontrola a hloubkové čištění:Linka kontroly kvality zavedla doplňkový systém „Optický obrazový měřicí přístroj + plně automatizovaný souřadnicový měřicí stroj (CMM)“. Optické zobrazování rychle skenuje rozteč pole s 10 000 otvory, zatímco CMM ověřuje kolmost hlubokých otvorů a umístění prostorových drážek; konečně doplněné vícestupňovým gradientním ultrazvukovým čištěním pro úplné odstranění zbytkových grafitových nečistot hluboko uvnitř mikroslepých otvorů, čímž se dosáhne čistoty polovodičové třídy.
|
Základní závěr:Poskytování profesionálních inženýrských odpovědí ohledně výběru materiálu přípravku GTMS/CTMS, limitů tolerance mikrootvorů a životnosti při vysokých teplotách. |
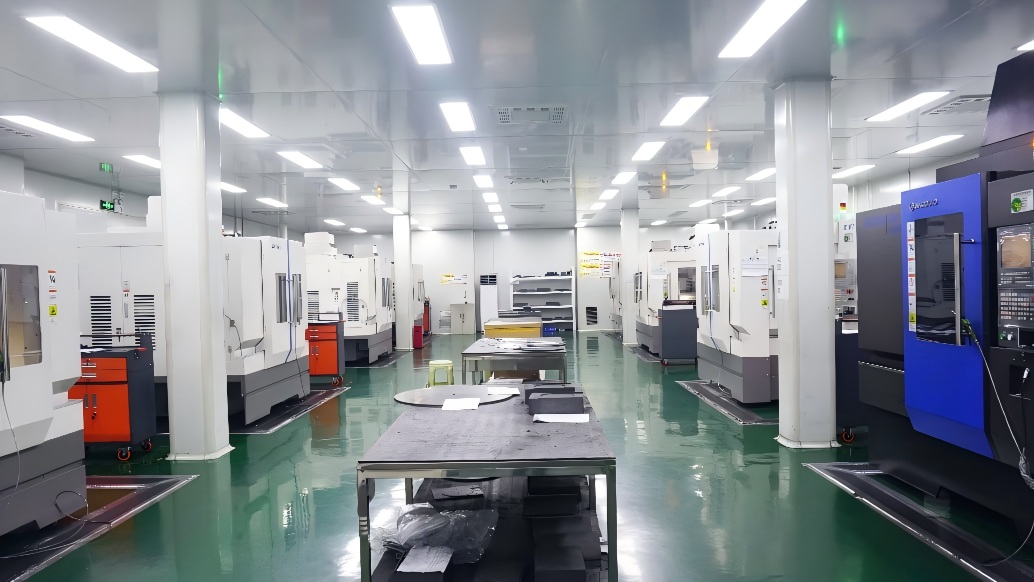
Obrázek 3 - Vysoce přesné CNC obráběcí centrum VeTek
Otázka: Jaký je minimální průměr otvoru a maximální tolerance pro obrábění mikrootvorů speciálních grafitových přípravků s vysokou hustotou?
A:VeTek disponuje schopnostmi mikroobrábění pro průměry otvorů pod 0,2 mm. Tolerance průměru otvorů mohou být stabilně řízeny v rozmezí ±0,003 mm a skutečná kulatost i polohové tolerance pro 1500 otvorů na jedné desce dosahují ±0,005 mm, což plně vyhovuje požadavkům na balení GTMS s vysokou hustotou.
Otázka: Proč musí hermetické slinovací přípravky GTMS přesně odpovídat CTE slitiny Kovar?
A:Pokud během cyklu slinování 800°C–1000°C není CTE upínače a kovových kolíků konzistentní, smykové napětí generované smršťováním při chlazení způsobí posunutí kolíku, prasknutí skleněného tělesa nebo selhání těsnění. Přesné přizpůsobení CTE zajišťuje synchronizovanou expanzi a kontrakci a zlepšuje hermetický výtěžek.
Otázka: Jak proces ultrazvukového čištění zajišťuje, že uvnitř hlubokých mikrootvorů nezůstává žádný zbytkový grafitový prach?
A:Používáme multifrekvenční gradientní ultrazvukový generační systém kombinovaný s deionizovanou vodou a speciálními čisticími prostředky. S využitím vysokofrekvenčních kavitačních efektů jsou jemné grafitové částice hluboko uvnitř mikrootvorů a slepých otvorů zcela odstraněny, následuje foukání vysoce čistého dusíku a vakuové sušení, aby se dosáhlo čisté zásilky na úrovni polovodičů.
V oblasti hermetického balení pro polovodiče a mikroelektroniku přesnost obrábění na úrovni mikronů a termodynamická stabilita nosičů přímo určují výtěžnost balení a využití zařízení. Spoléháním se na nepřetržitou akumulaci vysoce čistých materiálů, přesné obrábění a výrobu kritických polovodičových součástek, VeTek úspěšně překonal průmyslovou výrobní bariéru 1 500 mikrootvorů hustě uspořádaných na 0,01㎡ deska, realizující vysoce spolehlivou sériovou dodávku speciálních grafitových přípravků s úrovní 10 000 děr.
Jako výrobní podnik zaměřený navývoj CVD SiC, povlaků TaC, pevných SiC a kritických polovodičových materiálů a součástekVeTek nepřetržitě poskytuje vysoce výkonná materiálová řešení pro výrobu polovodičů, růst krystalů a vysokoteplotní procesy. VeTek zároveň poskytuje inženýrské služby v oblasti hermetického balení, vysokoteplotního slinování a přesného polohování, včetněvýběr vysoce čistého grafitového materiálu, přesné obrábění a přizpůsobená podpora výroby.
Pokud hledáte vysoce přesné grafitové komponenty vhodné pro procesy hermetické těsnění GTMS/CTMS nebo požadujete sladění materiálu, strukturální optimalizaci a validaci vzorků, neváhejte kontaktovat inženýrský tým VeTek. Poskytneme vám jednorázovou technickou podporu od výběru materiálu až po přesnou výrobu.
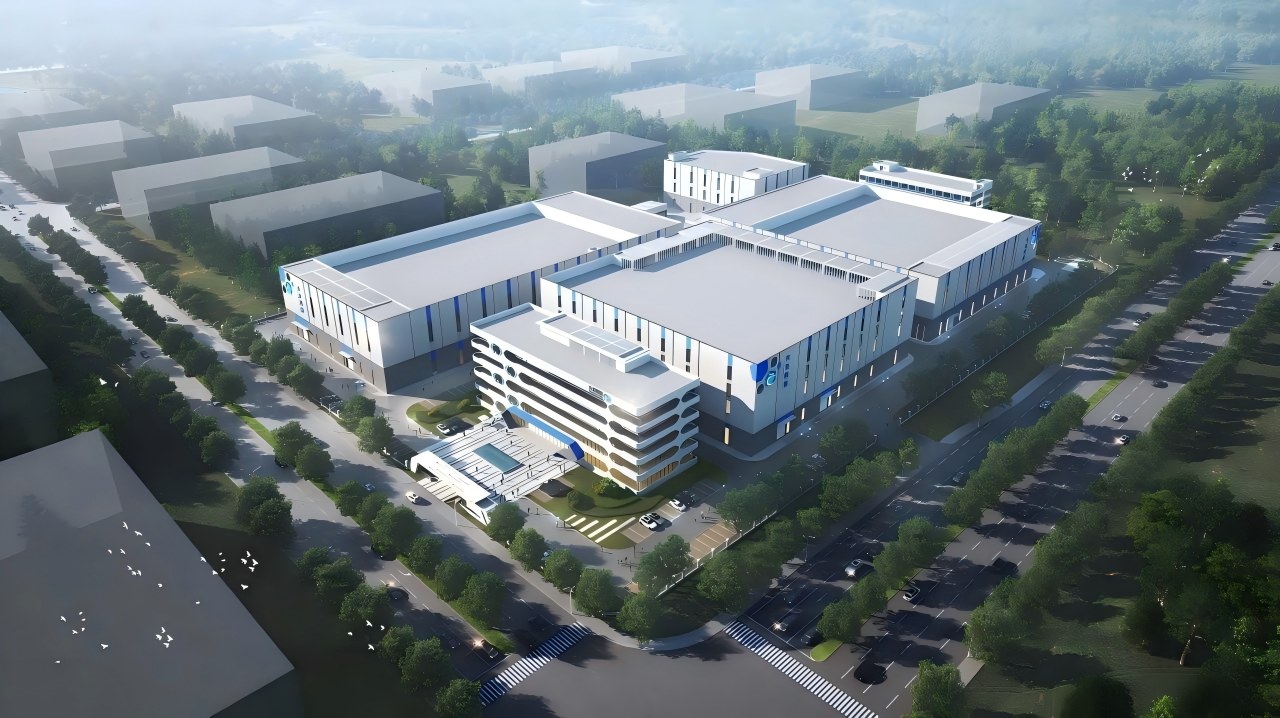
Obrázek 4 - Panoramatický pohled na výzkumnou a vývojovou základnu speciálních materiálů VeTek a základnu přesné výroby
+86-579-87223657
Wangda Road, Ziyang Street, Wuyi County, Jinhua City, Zhejiang Province, Čína